DISCO DFG841 磨片机 半导体晶圆减薄的核心装备解析
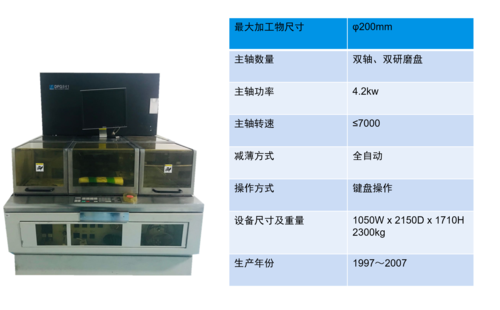
在半导体制造的后道工艺中,晶圆减薄是一道至关重要的工序。DISCO DFG841 磨片机作为日本DISCO公司推出的全自动晶圆研磨设备,凭借其高精度、高稳定性和出色的工艺控制能力,广泛应用于硅、砷化镓、碳化硅等多种材料的晶圆减薄加工。本文将围绕DFG841的基本概况、核心技术、应用场景及工艺要点进行系统解析。
一、DISCO DFG841 磨片机基本概况
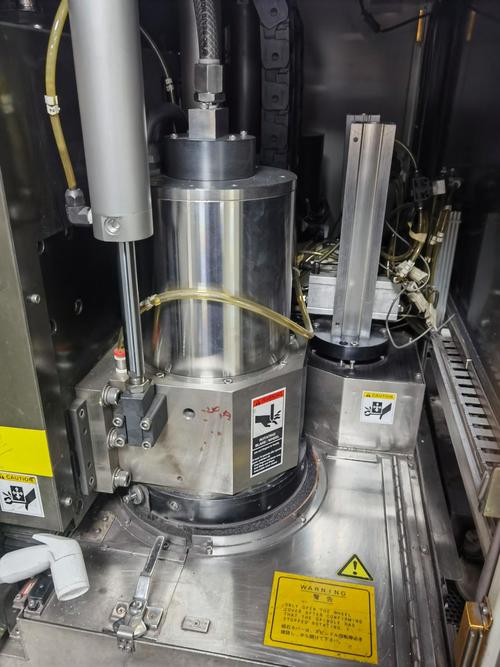
DISCO DFG841 是一款全自动晶圆研磨机,主要面向8英寸(200mm)及以下尺寸晶圆的背面减薄工艺。设备采用立式磨削结构,配备粗磨和精磨两个主轴,可实现从粗磨到精磨的连续加工。其核心优势在于:
- 高刚性主轴与气浮轴承:确保磨削过程中主轴跳动极小,保证晶圆总厚度偏差(TTV)处于极低水平。
- 在线厚度测量系统:实时监控晶圆厚度,闭环控制磨削进给,精度可达±1μm以内。
- 全自动传输与多片连续加工:兼容标准片盒,支持多片连续作业,提升生产效率。
- 洁净度控制:集成清洗与干燥单元,减少磨削碎屑残留,满足后续光刻或键合工艺要求。
二、核心技术特点解析
1. 双主轴磨削架构
DFG841 通常配备两个磨削主轴:粗磨主轴采用较粗粒度金刚石砂轮,快速去除晶圆背部大部分材料;精磨主轴采用细粒度砂轮,用于改善表面粗糙度并释放粗磨引入的应力。通过合理分配两段磨削余量,可在保证效率的同时获得优良的表面质量。
2. 在线厚度反馈与自适应控制
设备内置非接触式或接触式厚度传感器,可在磨削过程中实时测量晶圆厚度。当达到目标厚度时,系统自动切换至精磨或停止进给。这种闭环控制方式有效补偿了砂轮磨损、热漂移等因素带来的误差。
3. 磨削液管理与温度控制
磨削区产生的热量若不能及时排出,会导致晶圆翘曲、表面烧伤甚至裂纹。DFG841 配备高效的磨削液喷射系统,通过精准对准磨削接触区实现充分冷却与排屑。设备对主轴和载台温度进行监控,确保热稳定性。
4. 晶圆保护与边缘处理
在减薄过程中,晶圆边缘容易产生崩边或应力集中。DFG841 可通过优化载台吸附方式和磨削参数,减少边缘损伤。对于超薄晶圆加工,还可选配边缘修整或应力释放模块。
三、典型应用场景
DFG841 适用于以下工艺场景:
- 集成电路制造:在封装前将晶圆从原始厚度(如775μm)减薄至100μm以下,以满足叠层封装、TSV(硅通孔)露头等需求。
- 功率器件制造:对IGBT、MOSFET等功率半导体晶圆进行背面减薄,改善散热性能并降低导通电阻。
- 化合物半导体:针对碳化硅(SiC)、氮化镓(GaN)等硬脆材料,通过优化砂轮和工艺参数实现高效减薄。
- 先进封装与MEMS:为扇出型封装、3D堆叠、微机电系统等提供超薄晶圆支撑。
四、工艺参数与操作要点
1. 砂轮选择
粗磨常用#320~#600粒度金刚石砂轮,精磨常用#2000~#8000粒度。砂轮粒度、结合剂类型和修整状态直接影响磨削质量与效率。
2. 进给速度与主轴转速
粗磨阶段可采用较高的进给速度(如1~3μm/s)以提升效率;精磨阶段需降低进给速度(如0.1~0.5μm/s)以保证表面质量。主轴转速通常在2000~4000rpm范围内调整。
3. 磨削液流量与喷射角度
应根据晶圆尺寸和磨削条件优化磨削液流量,确保充分冷却和排屑。喷射角度应指向磨削接触区,避免液体飞溅或分布不均。
4. 在线测量与补偿
定期校准厚度传感器,并根据砂轮磨损情况及时调整磨削程序中的补偿量,避免厚度偏差累积。
五、维护与故障排查
为保证DFG841长期稳定运行,需注意以下维护要点:
- 定期修整金刚石砂轮,保持其锋利度和形状精度。
- 检查主轴气浮压力与振动状态,异常时及时检修。
- 清洁厚度测量探头和载台吸附面,防止污染影响测量精度。
- 更换磨削液过滤芯,维持液体清洁度。
- 常见问题如厚度不均、表面划痕、崩边等,通常与砂轮状态、磨削液、进给参数或载台平整度相关,需逐项排查。
六、
DISCO DFG841 磨片机是半导体晶圆减薄领域的一款经典设备,其双主轴架构、在线厚度控制和稳定的磨削性能,使其能够满足从常规硅片到化合物半导体的多样化加工需求。掌握其核心技术特点与工艺要点,对于提升晶圆减薄质量、降低碎片率、延长设备寿命具有重要意义。随着先进封装和化合物半导体市场的持续增长,DFG841 及其后续机型仍将在晶圆研磨环节发挥关键作用。
如若转载,请注明出处:http://www.zqzbcg.com/product/53.html
更新时间:2026-10-06 01:17:30